en

На удаленной горнодобывающей площадке 6-дюймовый обезвоживающий шланг начинает вздуваться между облицовкой и рубашкой в течение первой недели эксплуатации. Давление насоса в пределах номинала, вода чистая, но шланг расслаивается. Основная причина находится на заводе-изготовителе: нестабильный процесс склеивания, слегка влажная партия полимера или температура в печи отверждения. Это переменные, которые должны контролироваться требованиями производства шлангов LayFlat.
В этом руководстве рассматриваются ключевые этапы производства шлангов LayFlat, выбор материалов, определяющих эксплуатационные характеристики, а также тесты контроля качества, которые предотвращают попадание дефектной продукции на место эксплуатации. Инженеры предприятий, группы по закупкам и покупатели OEM могут использовать его в качестве справочного материала при оценке партнеров-поставщиков, таких как Taizhou Jun'an Fire Technology Co., Ltd., прямого производителя пожарных, горнодобывающих, сельскохозяйственных и промышленных шлангов с плоской подошвой.
Краткий обзор процесса производства шлангов LayFlat
Производство шлангов Layflat — это последовательный процесс, в котором полимерная оболочка объединяется с текстильным армированием, и каждый этап накладывает ограничения на следующий.
- Приготовление и сушка: полимер, пластификатор, стабилизатор и добавки взвешиваются по рецептуре и смешиваются, затем сушатся до целевого уровня влажности ниже 0,05 процента.
- Экструзия вкладыша: компаунд экструдируется в непрерывную трубку с контролируемым температурным профилем, который определяет толщину и консистенцию стенок.
- Армирование: вокруг подкладки вплетается или вяжется полиэфирная или нейлоновая пряжа; натяжение пряжи и плотность переплетения определяют номинальное давление шланга.
- Ламинирование и адгезия: клеевой слой прикрепляет лайнер к арматуре при контролируемом весе слоя, нагреве и давлении зажима.
- Отверждение: ламинированный шланг проходит через зону отверждения, которая сшивает полимер и стабилизирует соединение.
- Окончательная обработка и проверка: шланг обрезается по длине, снабжается муфтами, на нем печатаются спецификации и проверяется соответствие окончательным контрольным воротам.
Выбор материала: первые качественные ворота
В производстве шлангов LayFlat доминируют четыре семейства вкладышей: ПВХ, ТПУ, ЭПДМ и натуральный каучук. Материал футеровки определяет рабочее давление, химическую стойкость, температурный диапазон и устойчивость к истиранию, поэтому выбор должен соответствовать предполагаемому режиму работы, а не только цене покупки.
ПВХ используется по умолчанию для орошения и общего обезвоживания, поскольку он сочетает в себе стоимость, жесткость и химическую стойкость. ТПУ предпочтителен для горнодобывающей промышленности и транспортировки абразивных материалов, ЭПДМ — для воздействия горячей воды и озона, а натуральный каучук — для высокогибких пожарных и промышленных работ. Для более подробного сравнения размеров и производительности см. Руководство по выбору шланга LayFlat из ПВХ .
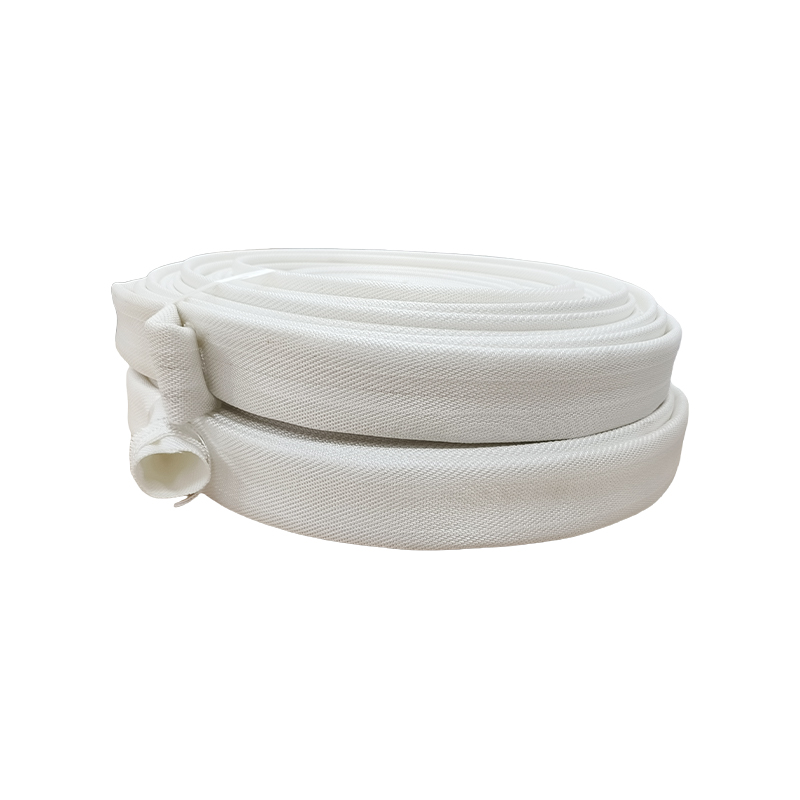
 Брезентовый шланг Lay Flat с ПВХ-подкладкой для подачи пожарной и сельскохозяйственной воды Этот легкий, но прочный шланг сочетает в себе полиэфирную оболочку с гладкой подкладкой из ПВХ, что снижает потери на трение и обеспечивает компактное хранение. Он подходит для противопожарной защиты и орошения, рядом указаны варианты соединения Storz. Просмотреть продукт →
| Недвижимость | ПВХ | ТПУ | EPDM | Натуральный каучук |
| Типичное рабочее давление | 4-10 бар | 6-16 бар | 5-15 бар | 4-10 бар |
| Диапазон температур | от -5 до 60 °С | от -40 до 80 °С | от -40 до 120 °С | от -20 до 70 °С |
| Устойчивость к истиранию | Умеренный | Высокий | Умеренный-high | Высокий |
| Типичное применение | Орошение, обезвоживание | Горное дело, нефтяное месторождение | Горячая вода, химия | Огонь, сельское хозяйство |
Основные этапы производства и контроль процесса
Экструзия, армирование и ламинирование — это три этапа производства, на которых возникает большинство дефектов шлангов LayFlat, и каждый из них требует особого контроля параметров.
Экструзия и компаундирование
Влага в партии полимера является основной причиной вздутий гильзы. Необходимо обеспечить целевой уровень влажности 0,05 процента или ниже, особенно для компаундов на основе ТПУ и нейлона. Температура ствола, скорость шнека и центрирование матрицы проверяются в начале каждой смены, а толщина стенок проверяется встроенным лазерным датчиком.
Армирование и плетение
Текстильное армирование принимает на себя большую часть внутренней нагрузки давления. Натяжение пряжи должно быть равномерным на всех концах; отклонение выше 10 процентов создает слабые зоны, которые снижают давление разрыва. Плотность переплетения контролируется в проборах на дюйм, и любое отклонение за пределы спецификации останавливает ткацкий станок.
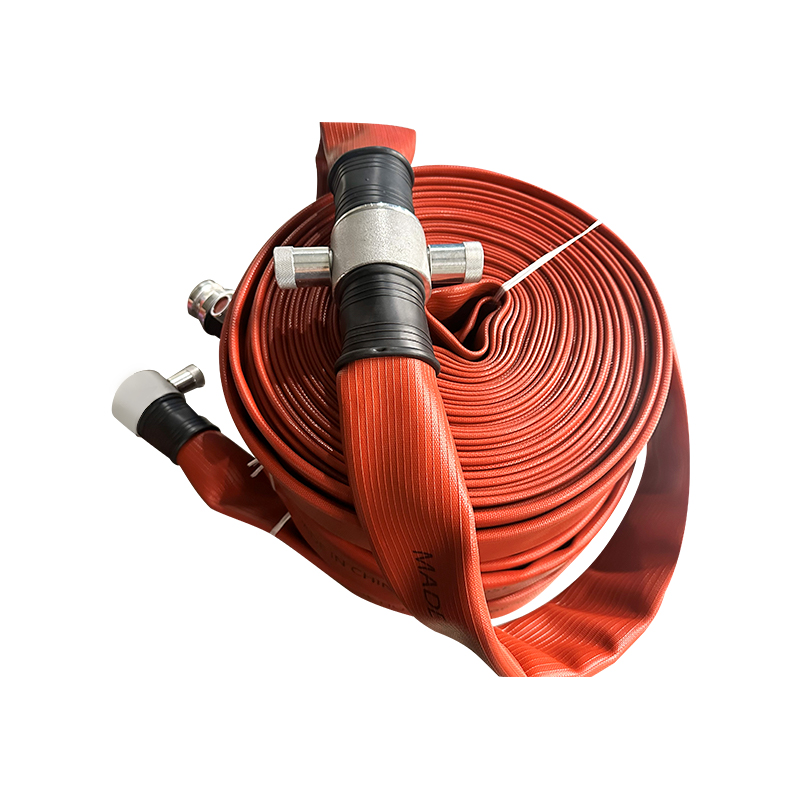
 Плоский шланг из холщового волокна с футеровкой из EPDM для пожаротушения и промышленного использования Благодаря внутренней части из этилен-пропиленового каучука (EPDM), обеспечивающей термостабильность и устойчивость к озону, этот шланг остается гибким при экстремальных температурах, а тканая полиэфирная оболочка выдерживает давление и истиранию, что делает его пригодным для сложных пожарных и промышленных применений. Просмотреть продукт →
Ламинирование и отверждение
Плотность клеевого слоя обычно составляет от 30 до 50 граммов на квадратный метр для промышленного шланга с плоской поверхностью. Слишком низкое значение снижает прочность на отслаивание; слишком высоко, и клей просачивается через оболочку. Давление зажима и температура печи постоянно регистрируются, а профиль отверждения подтверждается испытанием образца на разрыв в конце каждого производственного цикла. Для термического и химического воздействия конструкция с футеровкой из EPDM следует той же последовательности ламинирования с профилем вулканизации, специфичным для химии EPDM.
Требования к контролю качества
Шланг LayFlat не готов к отправке до тех пор, пока он не пройдет контроль гидростатического давления, адгезии, размеров и визуального контроля.
Стандартная программа контроля качества производства включает в себя следующие испытания:
- Гидростатическое контрольное испытание: рабочее давление в 1,5 раза превышает номинальное, выдерживается в течение 5 минут, с нулевой утечкой или видимой деформацией.
- Испытание на разрывное давление: минимум в 3 раза превышает рабочее давление; более низкое соотношение указывает на структурную слабость армирования или ламинирования.
- Испытание на отслаивание: полосу лайнера отрывают от арматуры; минимально допустимое значение составляет 2 Н/мм для промышленного шланга.
- Измерение размеров: допуск на внутренний диаметр /-2 процента и допуск на толщину стенки /-10 процентов.
- Визуальный осмотр и проверка на изломы: отсутствие вздутий, отверстий или неровного переплетения, шланг должен вернуться в плоскую форму после многократного складывания.
Распространенные производственные дефекты и способы их выявления
Большинство отказов шлангов LayFlat в полевых условиях связано с одним из четырех производственных дефектов: расслоением, вздутием, неравномерной толщиной стенок или искажением переплетения. Каждая из них имеет конкретную первопричину и соответствующий контроль на заводе.
| Дефект | Основная причина | Метод обнаружения | Профилактика |
| Расслаивание | Низкая масса клеевого слоя, влага | Испытание на отслаивание, испытание на разрыв | Проверка веса клея, сушка |
| образование волдырей | Влага в полимере, захваченный воздух | Визуальный гидростатический тест | Сушка материала, дегазация |
| Неравномерная толщина стенок | Несоосность матрицы, температурный дрейф | Лазерный манометр, микрометр | Калибровка матрицы в каждую смену |
| Искажение плетения | Изменение натяжения пряжи, износ ткацкого станка | Визуальный тест на разрыв | Контроль натяжения на ткацком станке |
Что покупатели должны проверить перед размещением заказа
Покупателям следует проверить протоколы испытаний, производственные стандарты и возможности индивидуальной настройки, прежде чем обращаться к партнеру-поставщику, поскольку стоимость неисправного шланга намного выше, чем экономия от низкой цены.
- Запросите сертификаты испытаний партии, охватывающие гидростатическое давление, давление разрыва и прочность на отслаивание для той марки продукта, которую вы собираетесь заказать.
- Подтвердите, какой стандарт регулирует производство: EN 14540, NFPA 1962 или документированная внутренняя спецификация с четко указанными критериями приемки.
- Убедитесь, что поставщик управляет собственными экструзионными и ткацкими линиями, а не перепродает импортированные рулоны под собственной маркой.
- Требуйте тестирования образцов перед отправкой и независимой лабораторной проверки для критических применений или приложений с высоким давлением.
 Шланг Layflat из ТПУ для тяжелых условий эксплуатации для ирригации и применения в условиях высокой абразивности В этом шланге используется сквозной профиль ТПУ, обеспечивающий прочную, легкую и устойчивую к перегибам структуру. Он устойчив к ультрафиолетовому излучению, маслу и истиранию, что делает его идеальным для орошения, строительства и перекачки воды там, где ПВХ или резина могут выйти из строя. Просмотреть продукт →
Непосредственный производитель с собственным производством и отделом международной торговли может эффективно предоставить эту документацию. Компания Taizhou Jun'an Fire Technology Co., Ltd., расположенная в провинции Цзянсу недалеко от Шанхая, производит шланги LayFlat из ПВХ, ТПУ, EPDM и натурального каучука на собственном заводе, а также поддерживает настройку OEM и ODM. Ознакомьтесь с полным ассортиментом продукции на сайте сайт компании .
Часто задаваемые вопросы
Какой тип неисправности чаще всего встречается в шлангах LayFlat?
Расслоение между футеровкой и арматурой является наиболее распространенным видом разрушения. Это происходит из-за недостаточной адгезии при ламинировании, чрезмерной влажности полимера или неправильного сорта клея и проявляется в виде вздутий или отделения слоев под давлением.
Какие испытания под давлением должен провести производитель шлангов LayFlat?
Гидростатическое испытание при давлении, в 1,5 раза превышающем номинальное рабочее давление, и испытание на разрыв при давлении, в 3 раза превышающем рабочее давление или выше. И то, и другое должно быть документировано для каждой производственной партии и предоставлено покупателю по запросу.
Как проверяется сцепление футеровки с арматурой?
Стандартный метод — испытание на отслаивание отрезанной полосы шланга под углом 180 градусов. Минимальная прочность на отрыв 2 Н/мм обычно требуется для промышленного шланга с плоской поверхностью. Ниже этого значения вероятно расслоение под действием циклического давления или многократного изгиба.
Можно ли изготовить шланги LayFlat с нестандартными муфтами и длиной?
Да. Прямые производители могут регулировать толщину вкладыша, плотность армирования и длину, а также могут устанавливать муфты в соответствии с региональными стандартами, включая Storz, Camlock, американские и муфты мгновенного действия. Производство OEM и ODM является стандартной услугой в компании Taizhou Jun'an Fire Technology Co., Ltd.